藍紋起司的成分規範有哪些? 奶酪發酵與黴菌的歷史
黴菌與起司的交織歷史,是人類如何將原本可能腐敗的乳製品轉化為風味珍品的演進過程。
這篇文章旨在探討乳酪發酵與黴菌的歷史關係,帶領讀者瞭解黴菌如何在起司熟成過程中扮演關鍵角色,並從傳統手工製作演進至現代標準化生產。讀者可以透過本文了解藍紋起司的成分規範、手工起司的推動歷程,以及起司製作的基本步驟。需要注意的是,本文僅討論歷史與製程,並不涵蓋特定品種的營養價值對健康的具體影響。
乳酪發酵與黴菌的歷史關係如何塑造風味?
在昏暗且濕潤的熟成室中,我伸手觸碰著冰涼的起司表面,細細品味著奶酪發酵與黴菌的歷史關係所帶來的濃郁乳香。
在昏暗且濕潤的熟成室中,空氣中瀰漫著濃鬱的乳香與微酸的味道,製作者正仔細觀察著起司表面細微的變化。乳酪發酵與黴菌的歷史關係,核心就在於人類學會利用特定的微生物來控制乳製品的分解與轉化。
透過控制環境,黴菌能將起司中的蛋白質與脂肪分解,從而產生獨特的香氣與質地。乳酪製作中的黴菌作用,並非隨機的腐敗,而是精確的生物轉化過程。古老乳酪的黴菌發展,往往源於對環境中自然存在的菌種進行選擇性培養。隨著技術進步,乳酪陳化與黴菌演變逐漸從經驗法則轉向科學管理。在乳酪製造史上的黴菌角色,從最初的偶然發現,演變成了現代乳製品工業中不可或缺的風味工程。
藍紋起司的成分規範有哪些? 奶酪發酵與黴菌的歷史
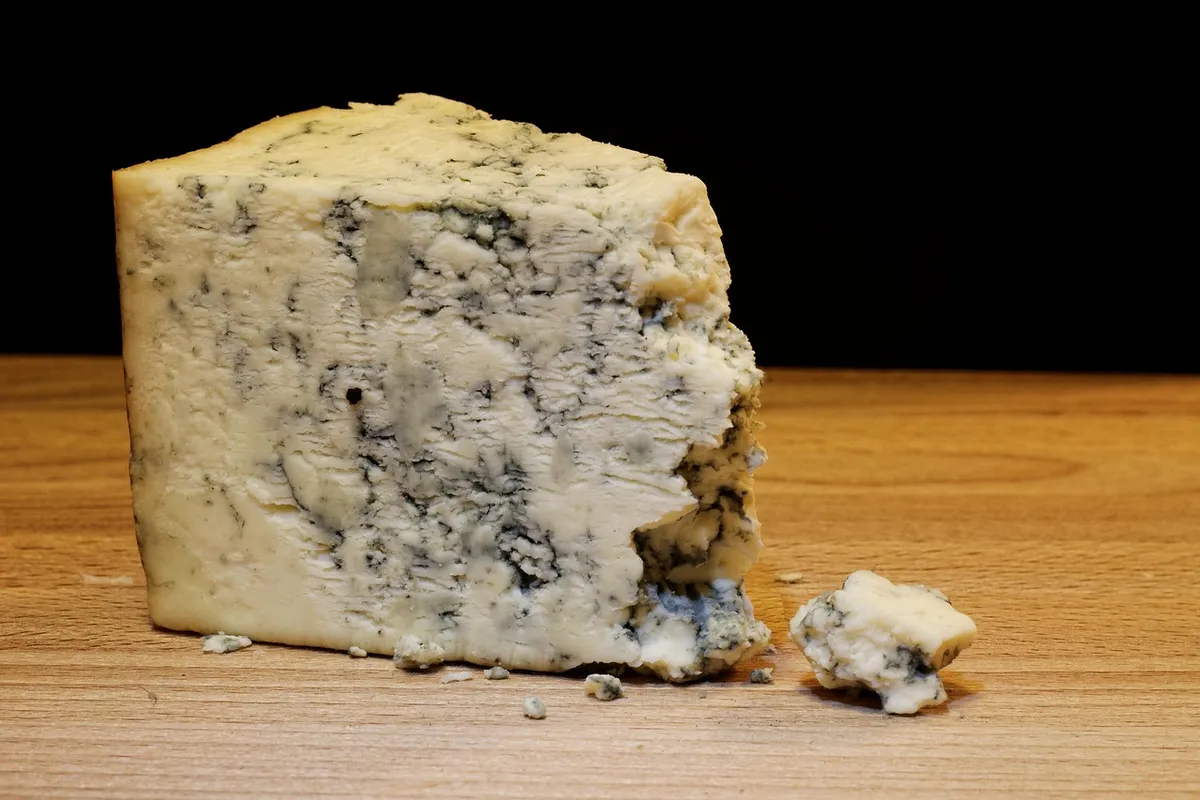
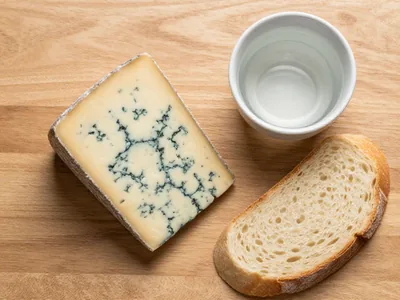
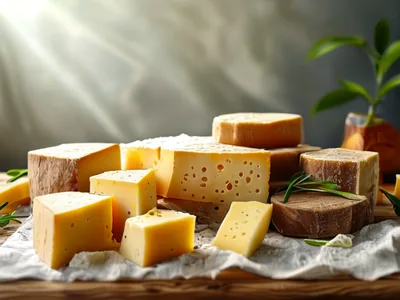
站在冷藏裝置旁,觀察著藍色紋路在乳白色塊中蔓延的景象,製作者必須嚴格遵守法規以確保品質。乳酪陳化與黴菌演變的產物中,藍紋起司是最具代表性的例子。
不同黴菌對乳酪風味的影響,在藍紋起司中表現得最為明顯,這些黴菌會在起司內部形成藍綠色的斑點。根據加拿大食品檢驗局(Canadian Food Inspection Agency)的規定,製造商生產藍紋起司時,水分含量最高不得超過 47%,而乳脂肪含量則必須至少達到 27%。這種比例確保了黴菌在適當的含水量下生長,同時維持起司的口感。
如何推動手工起司與產業發展? 在充滿木桶與金屬容器的乳品工廠裡,工匠們正致力於將傳統技術傳承下去,這反映了產業對品質的追求。乳酪製作中的黴菌作用,在手工起司的興起過程中得到了更廣泛的實踐。
乳酪陳化過程中的黴菌控制,在手工起司製作中更強調環境的自然性。在 2000 年代初期,起司倡導者尋求增加該州手工起司的產量,這直接促成了 2004 年乳業創新中心(Dairy Business Innovation Center)的成立。這種發展不僅提升了產品的多樣性,也讓更多關於黴菌與發酵的知識得以系統化傳承。
起司製作的基本步驟與程式
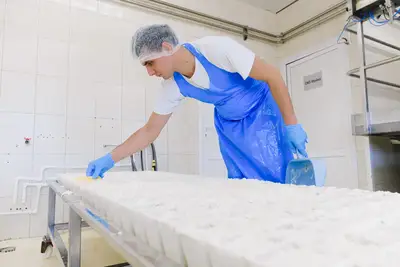
在乳品處理室內,鮮奶正經過精確的溫度控制與混合,準備進入下一個轉化階段。要完成高品質的起司,必須遵循嚴謹的工藝流程。
起司製作的流程通常包含以下步驟:
- 將生乳(無論是牛、羊或 goat 乳)混合,並在 72 °C 下進行 15 秒的巴氏殺菌處理。 2. 加入鹽進行風味調整,並透過鹽水浸漬或乾鹽法處理 24 至 48 小時,以起到防腐作用,防止起司在製程中變質。 3. 進入熟成階段,通常需要 60 至 90 天的發酵期,才能使起司達到市場可接受的典型風味。
在執行這些步驟時,我曾觀察到熟成溫度通常維持在 8 至 10 °C,且相對濕度需保持在 85% 至 95% 之間,這對於黴菌的生長至關重要。
不同地區的起司生產限制
在不同國家的乳品工廠中,操作人員必須熟悉當地的法規標準,以確保產品符合市場准入條件。乳酪發酵與黴菌的歷史關係,在各地的標準化過程中呈現出差異。
例如,美國聯邦法規對於藍紋起司的標準與加拿大有所不同,美國標準規定乳脂肪含量至少要達到 50%,且水分最高不得超過 46%。
| 起司型別 | 水分上限 | 乳脂肪下限 |
|---|---|---|
| 加拿大標準藍紋起司 | 47% | 27% |
| 美國標準藍紋起司 | 46% | 50% |
我發現不同地區的標準差異,反映了當地對風味與質地的不同偏好。
起司生產的限制條件
在特定的生產環境下,並非所有的起司都能透過相同的黴菌控制方式來達成理想風味。
起司的熟成過程受到環境條件的嚴格限制。例如,若熟成室的相對濕度無法維持在 85% 至 95% 之間,或者溫度脫離了 8 至 10 °C 的範圍,黴菌的生長與發酵效果將會受到直接影響。此外,藍紋起司的製作必須嚴格遵循特定的水分與脂肪比例,否則無法符合法規定義。
- 乳酪發酵與黴菌的歷史關係如何塑造風味?
- 藍紋起司的成分規範有哪些?
- 如何推動手工起司與產業發展?
同一主題也稱為奶酪製作中的黴菌作用。
同一主題也稱為古老奶酪的黴菌發展。
同一主題也稱為奶酪陳化與黴菌演變。
同一主題也稱為奶酪製造史上的黴菌角色。
早期奶酪如何利用黴菌
這裡也包含不同黴菌對奶酪風味的影響。
這裡也包含奶酪陳化過程中的黴菌控制。
相關文章
黴菌在起司風味轉化中的具體機制是什麼? 黴菌在起司風味轉化中的作用,本質上是一場複雜的生化反應。它不只是簡單地「讓起司變藍」,而是透過分泌特定的酶,來分解起司基質中的大分子。這些酶,例如蛋白質分解酶,會將複雜的酪蛋白結構打散,釋放出遊離的胺基酸與肽類物質。這些新產生的化合物,就是我們所感知到的獨特香氣的來源。當黴菌活動得越充分,分解的程度就越深,風味的複雜度也就隨之提升。這就是黴菌從「腐敗因子」轉化為「風味工程師」的關鍵所在。在藍紋起司的形成過程中,黴菌的代謝產物會與起司本身的脂肪酸產生作用,進一步塑造出那種標誌性的藍綠色紋路和濃鬱口感。這整個過程,就是對微生物生物學的精準利用。
黴菌控制的難點在哪裡?
黴菌的生長需要一系列條件的協同作用,這就是製作高品質黴菌起司時最主要的挑戰所在。1. 溫度控制是首要考量,必須維持在特定的範圍內,否則黴菌的代謝活動就會偏離預期。2. 相對濕度的維持極為關鍵,它直接影響黴菌孢子的萌發率。3. 起司基質的化學成分,特別是蛋白質和脂肪的結構,也會決定黴菌分泌酶的效率。當這些因素不匹配時,黴菌的轉化作用就會變得不可預測,風味也會出現偏差。因此,製作者必須在環境引數和起司本身特性之間找到一個動態平衡點,才能確保黴菌發揮出設計上的風味轉化功能。這需要對黴菌的生長特性有深刻的理解。
評論 0